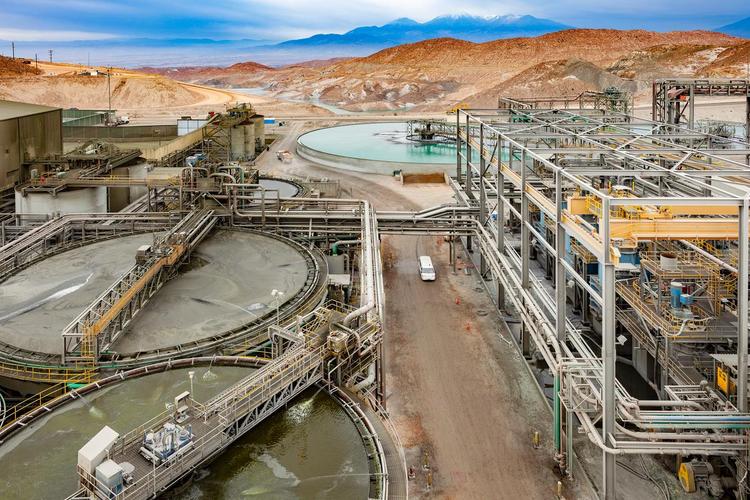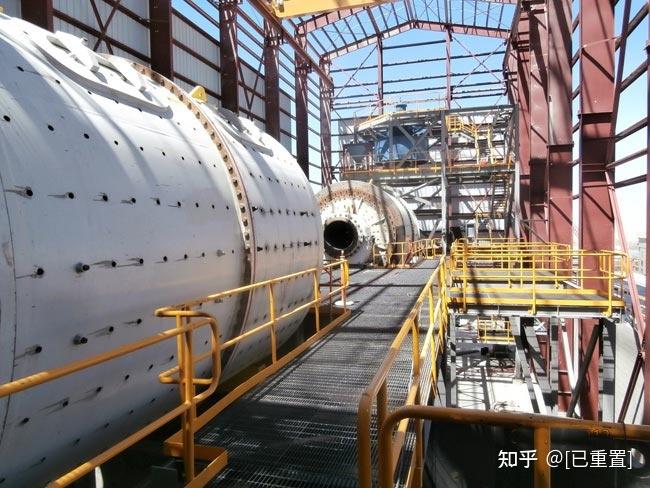
随着铜矿资源的持续开发,大量铜尾矿的堆存不仅占用土地、污染环境,还造成了有价金属和非金属矿物的严重浪费。如何经济高效地处理铜尾矿,实现“变废为宝”,已成为矿山企业亟待解决的课题。本文将深入分析铜尾矿处理的难点,并介绍能够破解这些难题的关键选矿设备及工艺路径。
一、铜尾矿处理的三大核心难题
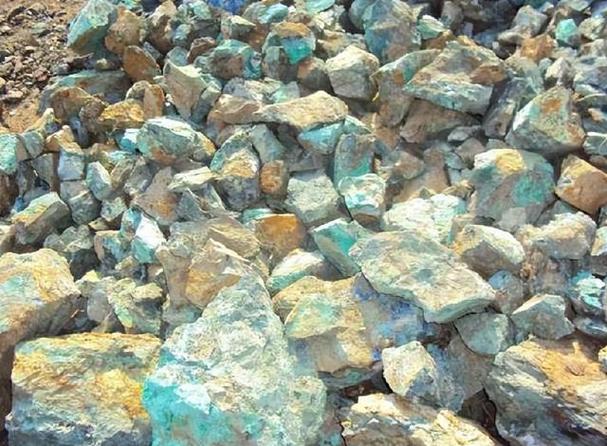
- 有价金属残留:由于早期选矿技术限制,尾矿中常含有0.1%~0.3%的铜、以及金、银、钼、硫、铁等有价元素,直接丢弃损失巨大。
- 非金属矿物利用低:尾矿中大量石英、长石、云母、石榴子石等非金属矿物未被有效回收,资源浪费严重。
- 环境与安全风险:尾矿库堆积易引发扬尘、渗漏、溃坝等风险,且新尾矿库审批日益严格,迫使企业必须减量化、资源化。
二、破解思路:先回收有价组分,再整体利用
科学路径是“先选后冶、先金属后非金属”。通过重选、浮选、磁选、电选等联合工艺,将尾矿中的铜、硫、铁、钨、锡等有价成分富集为合格精矿;尾矿再用于建材、陶瓷、玻璃、土壤改良等。整个流程高度依赖高效、节能、环保的选矿设备。
三、核心选矿设备推荐(助你变废为宝)
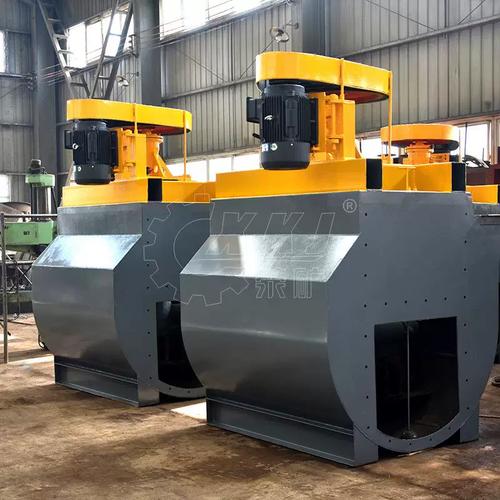
1. 高效浮选机(充气机械搅拌式)
广泛应用于铜尾矿中残留铜、硫的回收。新型浮选机吸气量大、矿浆循环好,对微细粒级回收率提高10%~20%。配合新型捕收剂,可从含铜0.1%的尾矿中产出铜品位18%以上的精矿。
2. 高梯度磁选机(立环/平环)
用于回收尾矿中的铁、钨、锡等弱磁性矿物。背景场强可达1.5~2.0T,分选粒度下限低至10μm,有效解决细粒级损失问题。例如从铜尾矿中回收铁,可得铁品位62%以上的铁精矿。
3. 离心选矿机(尼尔森/法尔康)
针对尾矿中的金、银等贵金属,重选回收效率远高于传统溜槽。离心强化重力场可达60~200倍重力加速度,对微细粒金回收率提高30%以上,且无需药剂,环保经济。
4. 螺旋溜槽 & 摇床
用于粗粒级尾矿的预富集,结构简单、处理量大,可作为粗选或扫选设备,降低后续细粒分选负荷。多用于回收钨、锡、钽铌等。
5. 高频振动细筛 & 水力旋流器
用于尾矿分级、脱泥、浓缩。高频细筛可有效解决细粒物料堵孔问题,分级效率提高40%,为后续浮选或磁选提供合格给料。水力旋流器则用于尾矿脱水,使底流浓度达到70%以上,便于干堆或回填。
6. 尾矿干排设备(浓缩机+压滤机/陶瓷过滤机)
实现尾矿零排放或干堆,滤饼含水率15%以下,清水可回用。高压隔膜压滤机或陶瓷过滤机在铜尾矿脱水中表现优异,降低尾矿库安全风险和环保压力。
7. 非金属矿物提纯设备(磁选+浮选+酸洗)
若尾矿以石英、长石为主,经磁选除铁、浮选分离云母后,可得到优质石英砂、长石粉,用于玻璃、陶瓷行业,附加值提升数倍。
四、典型工艺案例:某铜尾矿综合回收厂
该厂处理含铜0.18%、硫8%、铁12%的尾矿,采用“浮选回收铜硫—磁选回收铁—尾矿干排”工艺:
- 浮选:高效浮选机两次粗选、三次精选,获得铜精矿(Cu 22%、回收率85%)和硫精矿(S 45%)。
- 磁选:高梯度磁选机一粗一精,获得铁精矿(Fe 64%、回收率78%)。
- 最终尾矿经浓缩+压滤后用于制砖,全厂零排放。
综合经济效益:年处理尾矿50万吨,新增产值约8000万元,投资回收期约2.5年。
五、选型建议与注意事项
- 必须先进行矿石性质分析(粒度、磁性、可浮性、矿物组成)。
- 优先采用低能耗、低药耗、高可靠性的设备,降低运营成本。
- 考虑模块化设计,方便与现有流程衔接。
- 重视尾矿水的回用与零排放,满足环保要求。
- 与专业选矿试验单位和设备厂家合作,开展半工业试验后再放大。
##
铜尾矿不是垃圾,而是放错地方的资源。通过先进、合理的选矿设备组合,完全可以实现有价金属回收、非金属矿物利用和尾矿减量化的多重目标。从高效浮选机到高梯度磁选机,从离心选矿机到尾矿干排系统,每一项设备都在“变废为宝”的链条上扮演关键角色。矿山企业应及早布局尾矿再选与整体利用,将环保压力转化为新的利润增长点。